


سلسلة تعليم القولبة الدورانية | الحلقة الخامسة: عملية التبريد تحدد أداء المنتج! شرح التقنيات الأساسية والنقاط العملية لمرحلة التبريد
في سلسلة عمليات القولبة الدورانية، غالباً ما تُعتبر مرحلة التسخين والتلبيد هي المحور التقني — إذ إن إذابة المسحوق، وإزالة الفقاعات، وتجانس المصهور، كل خطوة فيها حاسمة لنجاح التشكيل. إلا أن قيمة مرحلة التبريد لطالما تم التقليل منها. ففي معظم المصانع، تُختزل هذه المرحلة إلى انتظار سلبي بسيط: «اتركها تبرد». operators يقررون متى يفتحون القالب بناءً على الشعور وحده، ومفاتيح التبريد الهوائي والمائي تُشغّل بأقصى طاقة بناءً على الخبرة فحسب. هذا النهج التقريبي يخفي حقيقة مهمة: عملية التبريد لها تأثير أكبر بكثير على الأداء النهائي للمنتج مما يتصوره معظم الناس — فهي تؤثر على صلابة المنتج ومتانته، واستقرار أبعاده، ودرجة انبعاجه، بل وعمره الافتراضي.
ومع تطور منتجات القولبة الدورانية نحو أحجام أكبر ودقة أعلى وأداء أفضل، أصبحت عملية التبريد — التي كانت تُتجاهل سابقاً — المتغير الرئيسي للتحكم في نسبة إنتاجية المنتجات وضمان أداء متسق.واليوم، وبالاستفادة من خبرة عملية ميدانية، نقدم شرحاً شاملاً للمنطق الكامن وراء تبريد القولبة الدورانية، وطرق التبريد المختلفة، ونقاط التحكم التدريجية لكل مرحلة، ونصائح عملية لتجنب الأخطاء الشائعة.
أولاً: التبريد ليس مجرد خفض للحرارة — بل هو المرحلة الحاسمة لتثبيت أداء المنتج
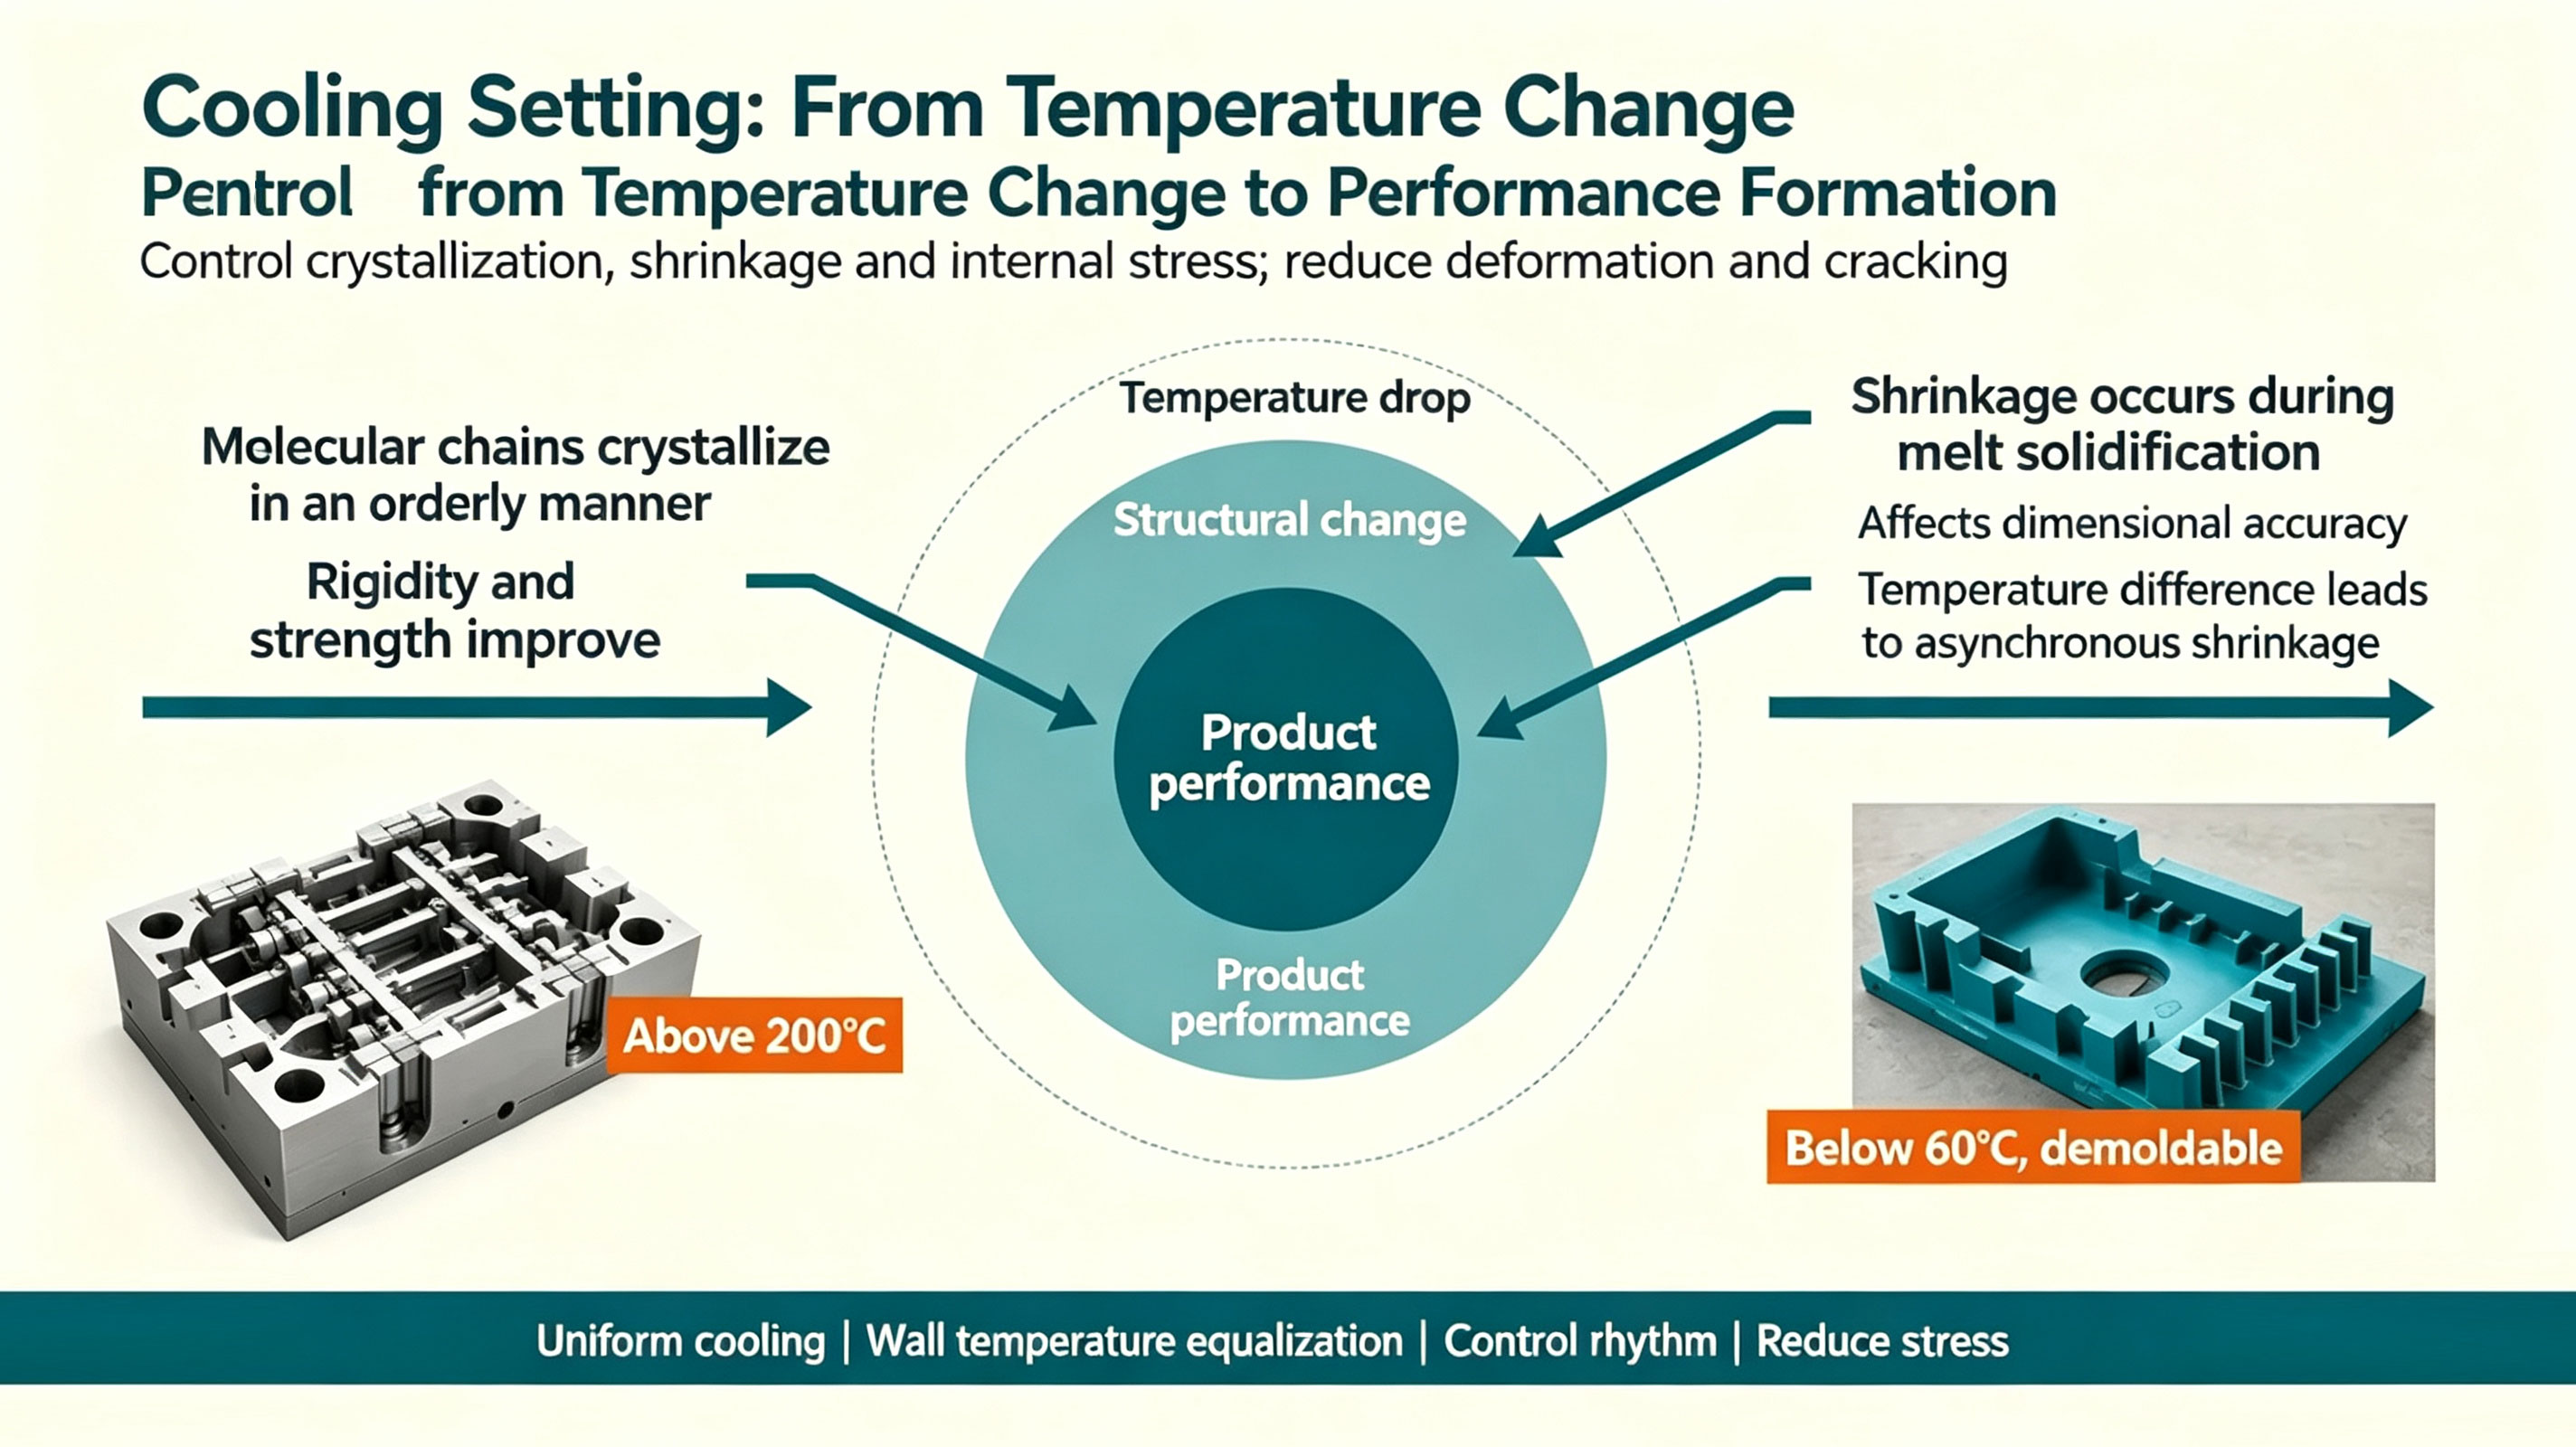
بعد إخراج القالب من فرن التسخين، تكون درجة حرارة المصهور الداخلي عادة فوق 180℃، ويجب تبريده إلى أقل من 70℃ قبل فك القالب. طوال عملية التبريد، تحدث سلسلة من التغيرات في البنية المجهرية للبوليمر تُثبت بشكل مباشر الأداء النهائي للمنتج. تشمل هذه التغيرات ثلاثة أبعاد رئيسية:
1. ترتيب السلاسل الجزيئية وتبلورها بشكل منتظم، مما يحدد بشكل قاطع الخصائص الميكانيكية الأساسية للقطعة مثل الصلابة والقوة؛
2. الانتقال من الحالة المنصهرة إلى الحالة الصلبة يسبب انكماشاً في الحجم، وسرعة التبريد تحدد مباشرة ما إذا كان الانكماش موحداً، مما يؤثر على الدقة الأبعادية للمنتج؛
3. فروقات الحرارة تسبب انكماشاً غير متزامن، مما يولد إجهادات داخلية تتجمد داخل القطعة، مكونة مخاطر خفية للانبعاج والتشقق.
الجوهر على المستوى المجهري: بنية الكرات المجهرية — ما يحدد السقف الأعلى لأداء المنتج
أثناء التبريد، تتكون جسيمات كروية مجهرية صغيرة داخل البلاستيك. إن حجم هذه الكرات وكثافتها وتوزيعها هو السبب الجذري لاختلاف الجودة عند استخدام نفس المادة الخام ونفس القالب مع عمليات تبريد مختلفة. التبريد البطيء يُنتج كرات مجهرية كبيرة، مع فجوات واسعة بين البلورات حيث يميل الإجهاد للتركز، مما يجعل المنتج عرضة جداً للتكسر تحت تأثير الصدمات. أما التبريد السريع فيُنتج كرات مجهرية صغيرة ومتوزعة بانتظام تتشابك مع بعضها البعض، مما يعزز بشكل ملحوظ متانة المادة واستقرارها.
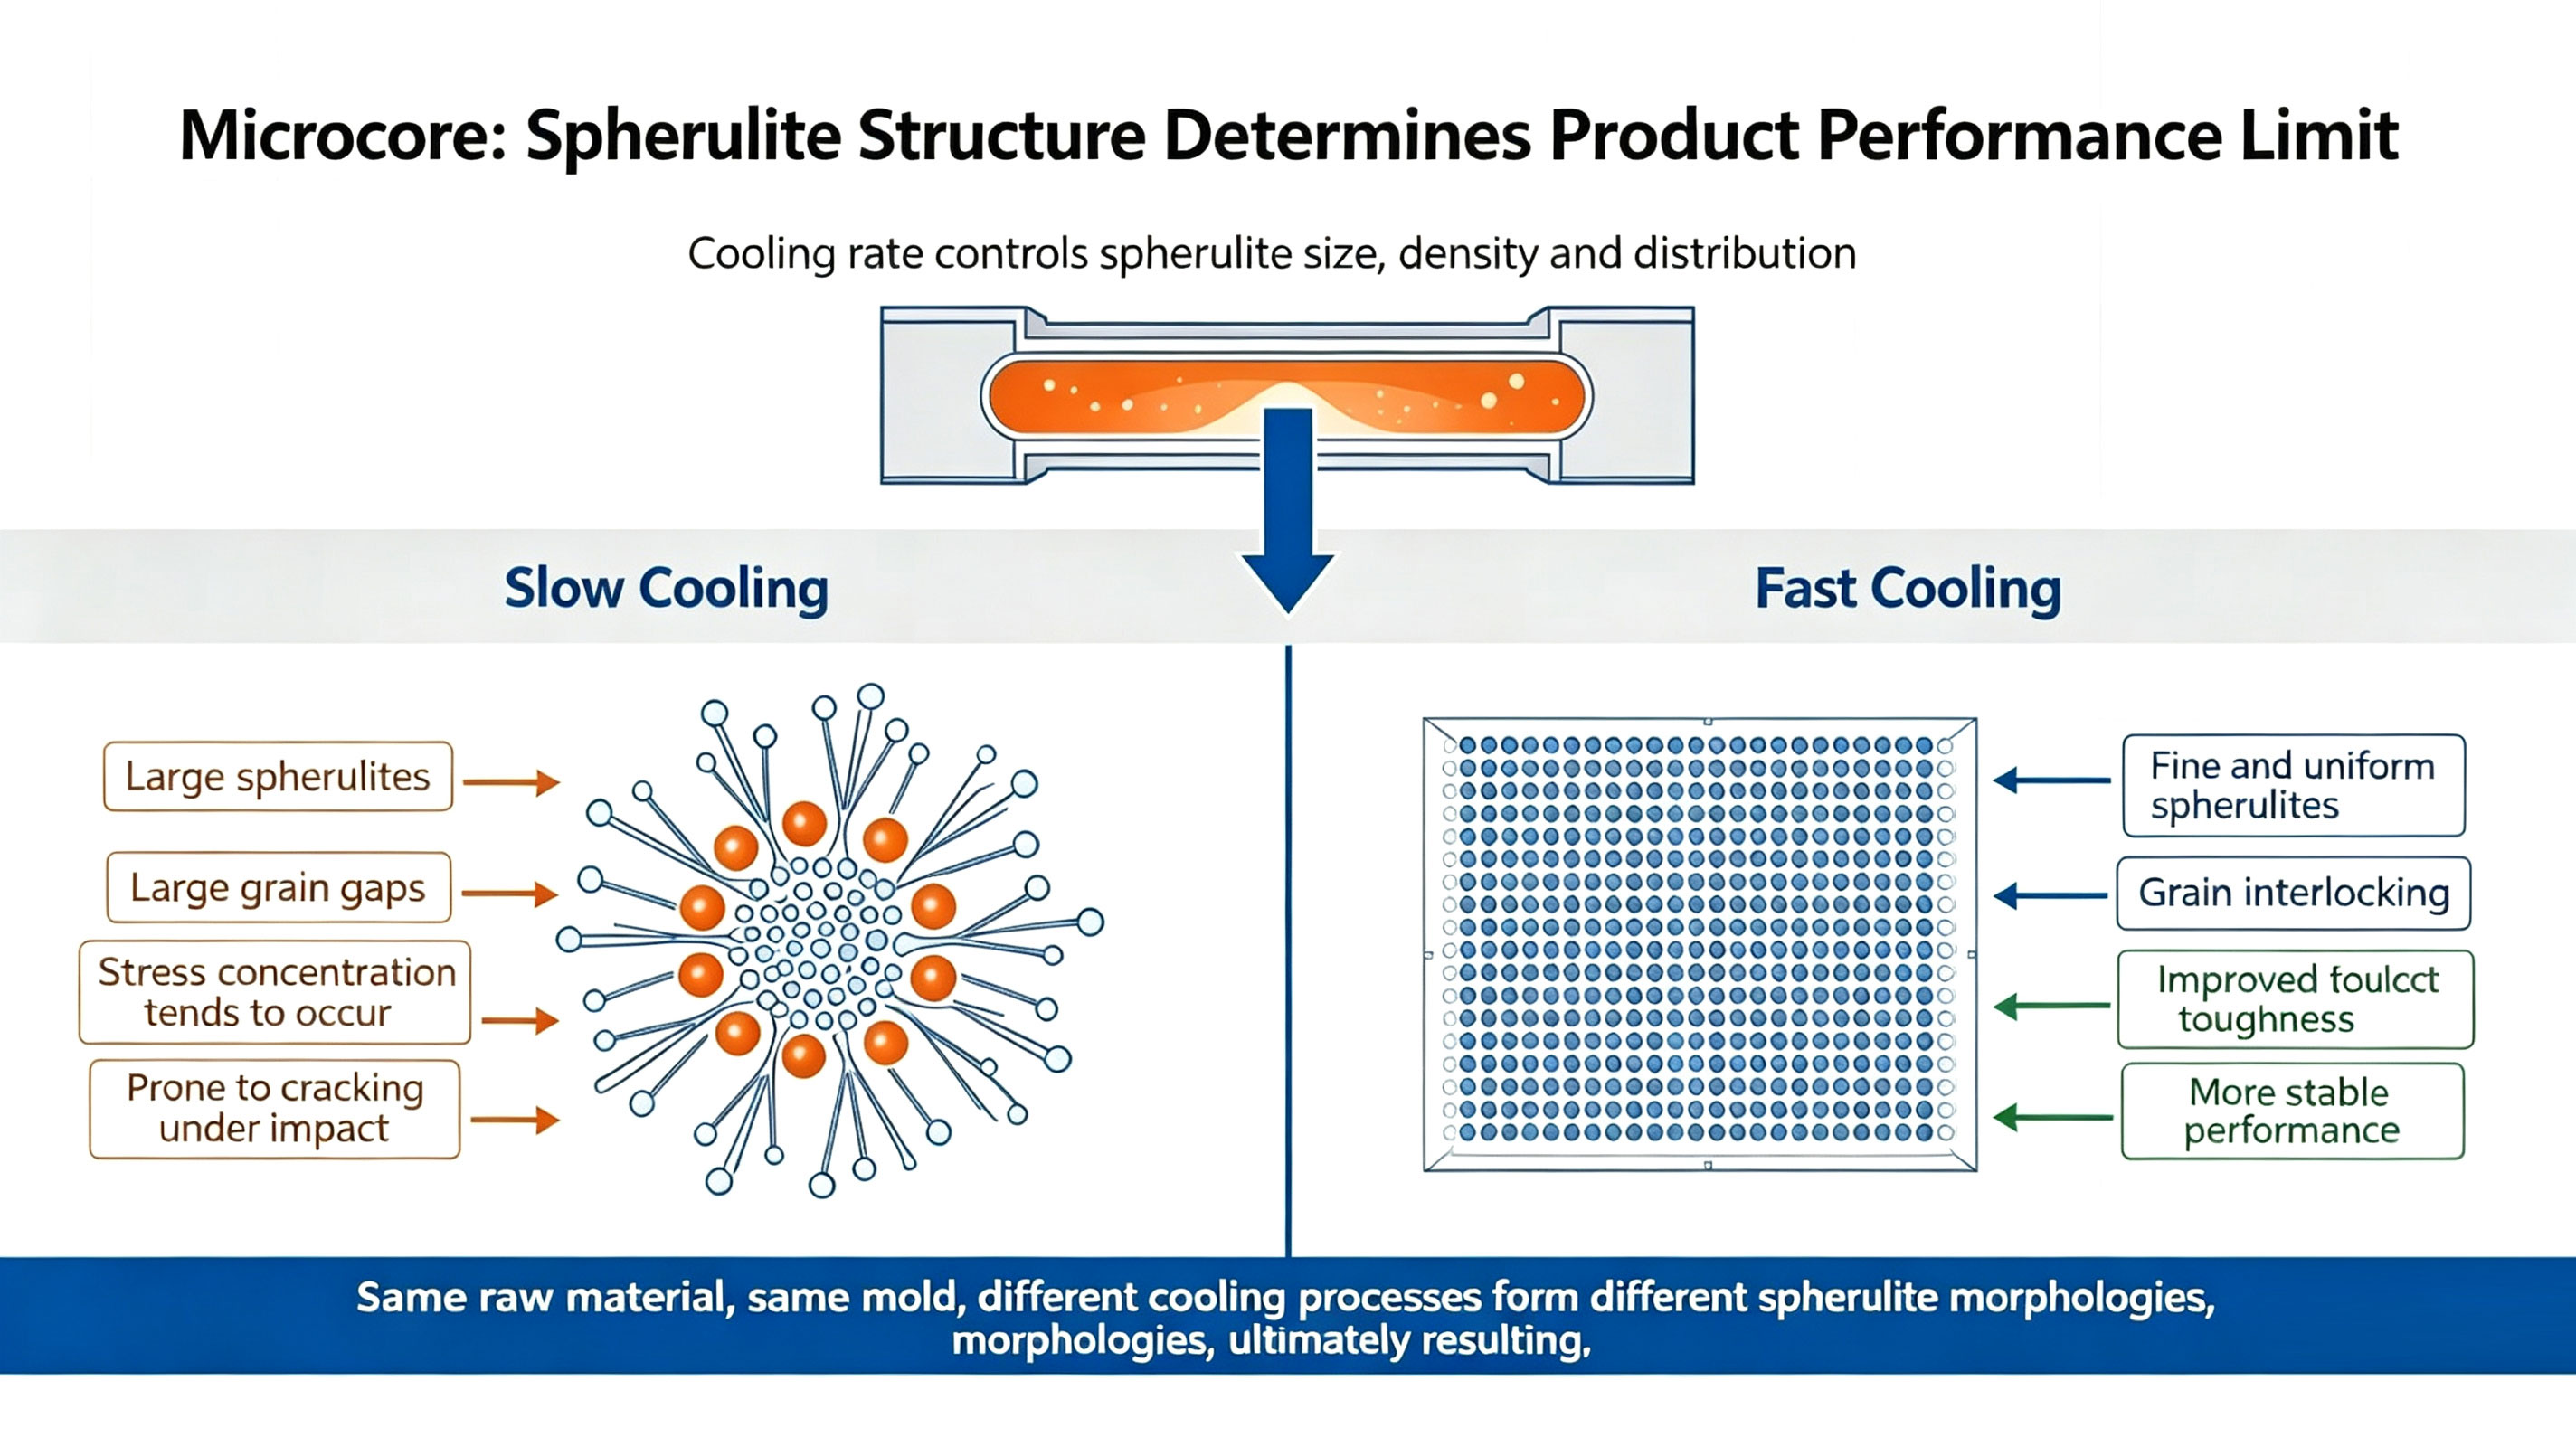
بسبب أنماط تكوّن الكرات المجهرية، فإن معدل التبريد وأداء المنتج يرتبطان بعلاقة عكسية — فلا توجد معايير قياسية عالمية. بل يجب مطابقة العملية مع الاستخدام المقصود للمنتج.
إذا كانت مرحلة التسخين تشبه «طهي المادة الخام بشكل جيد»، فإن مرحلة التبريد هي ما «يحدد الملمس والجودة النهائية». فنفس المادة الخام ونفس القالب ونفس معاملات التسخين، يمكن أن تُنتج فروقاً في عملية التبريد وحدها بين قطعة مقبولة وأخرى مرفوضة.
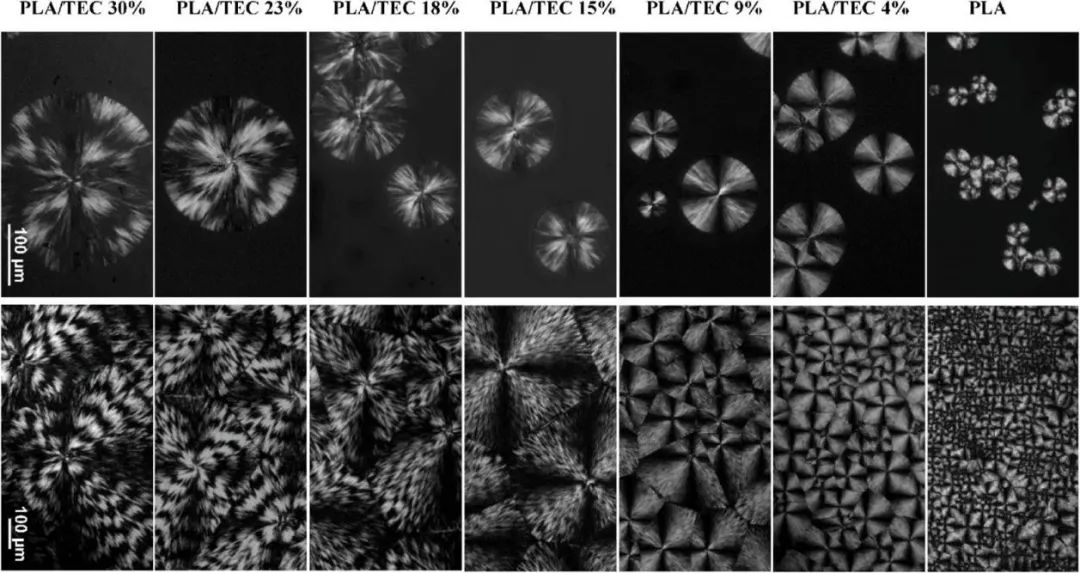
المorfولوجيا المجهرية للكرات البوليمرية المجهرية. مصدر الصورة: ResearchGate
ثانياً: أربع طرق تبريد رئيسية — الخصائص والمزايا والعيوب وسيناريوهات التطبيق
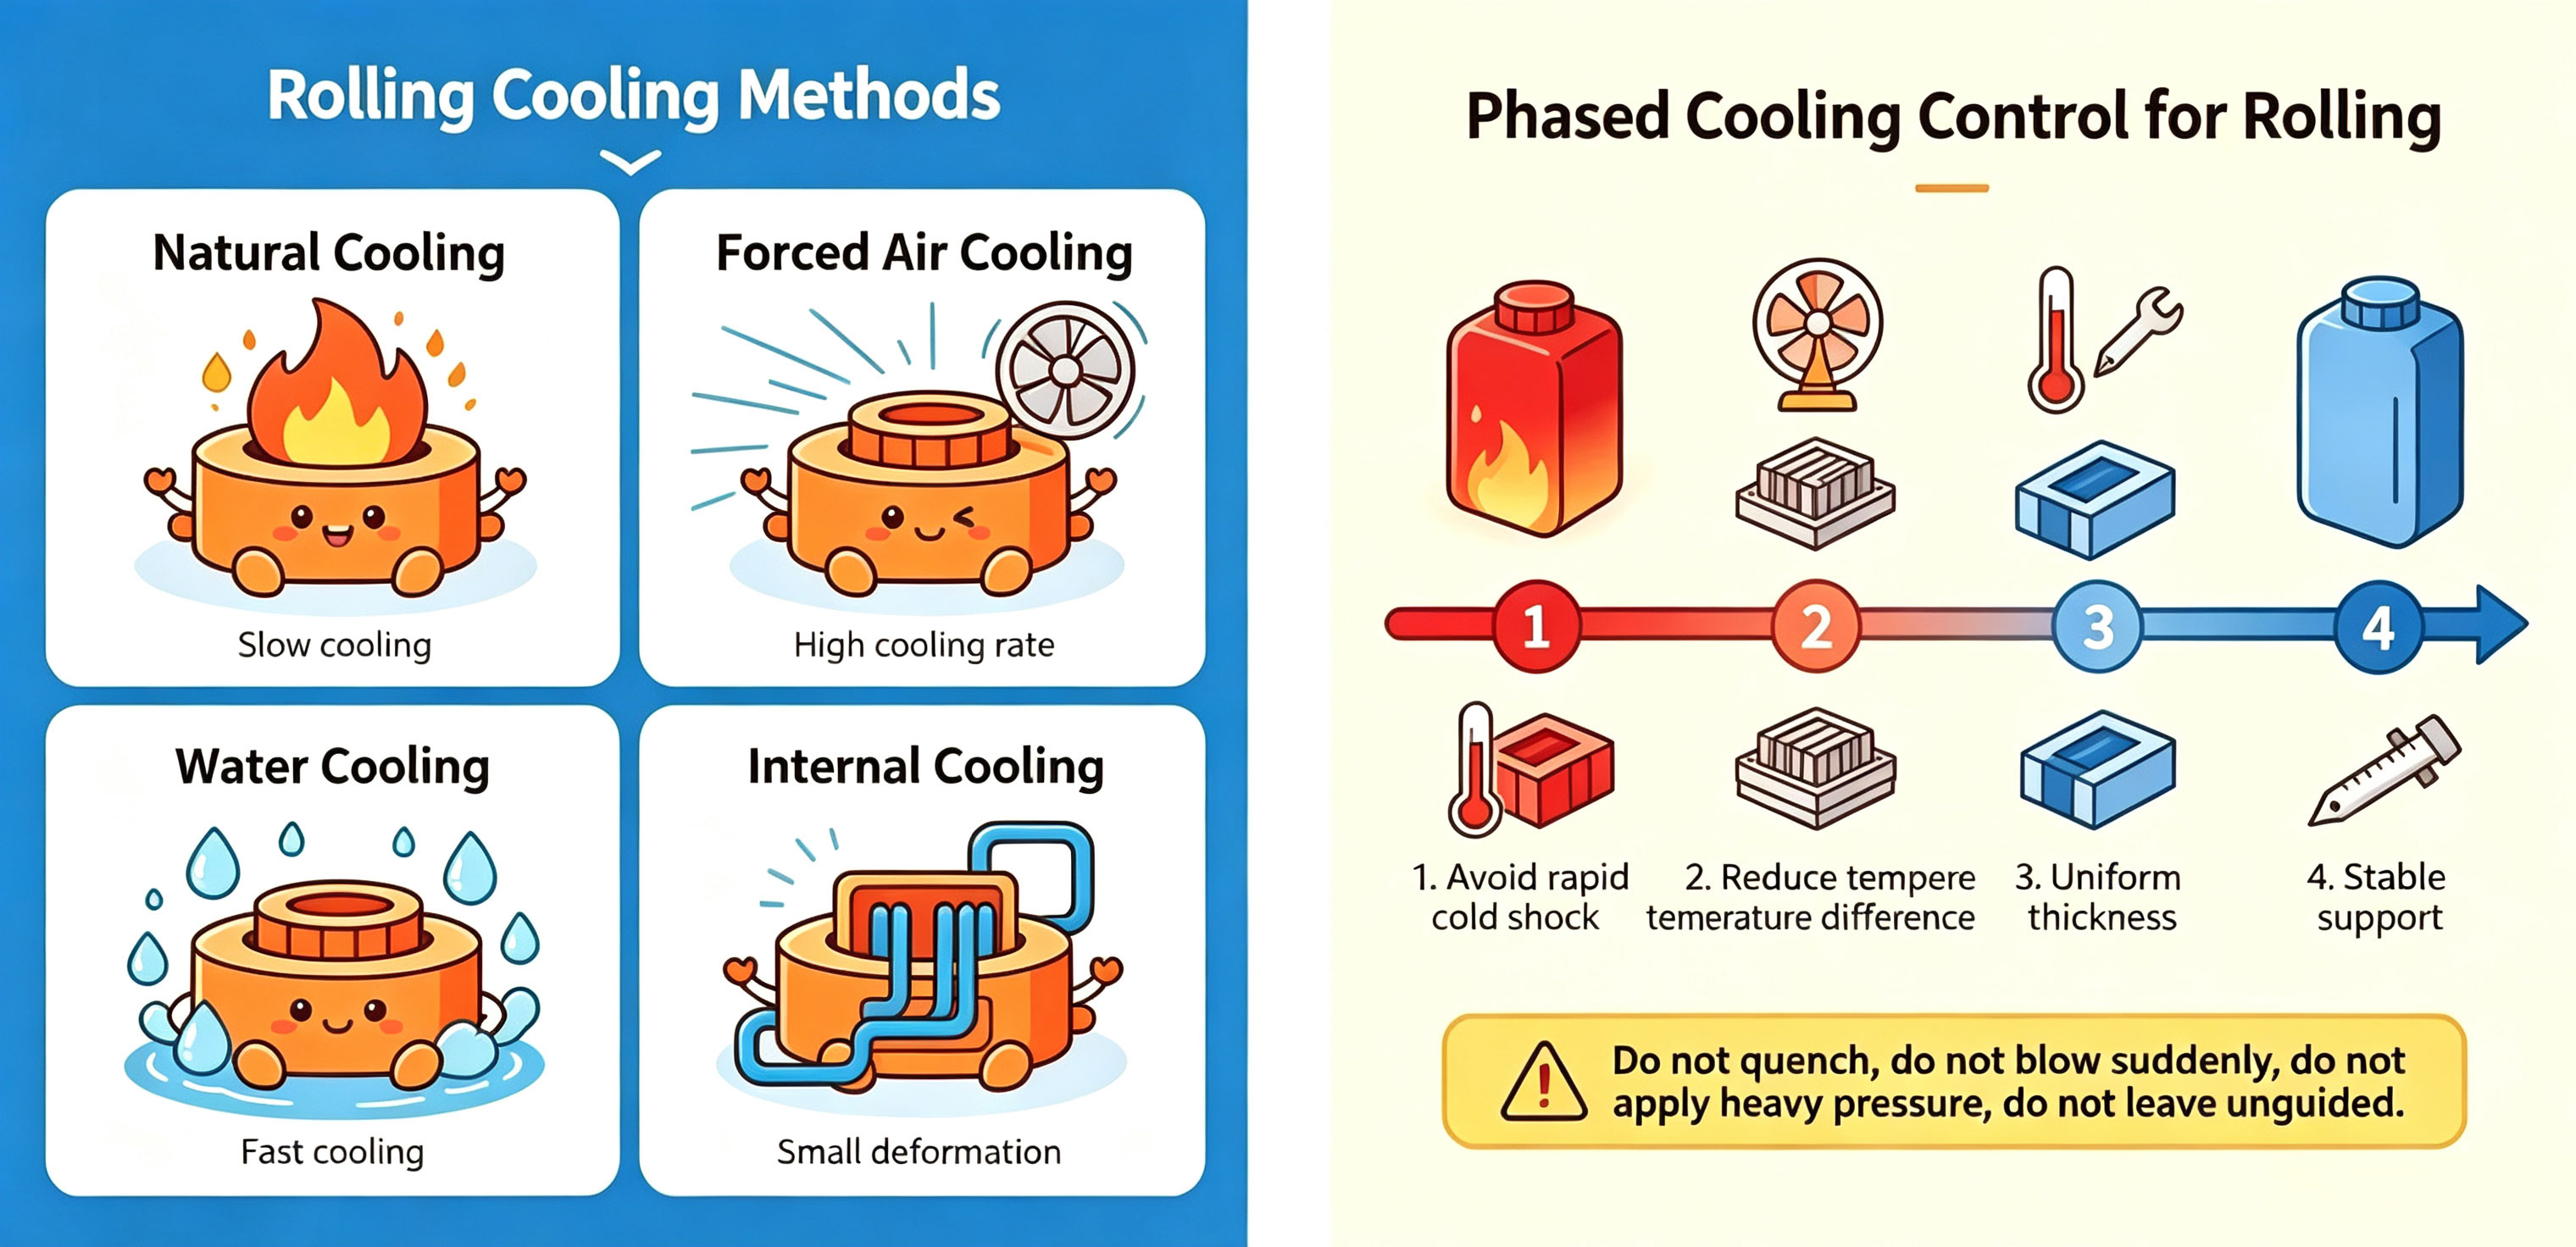
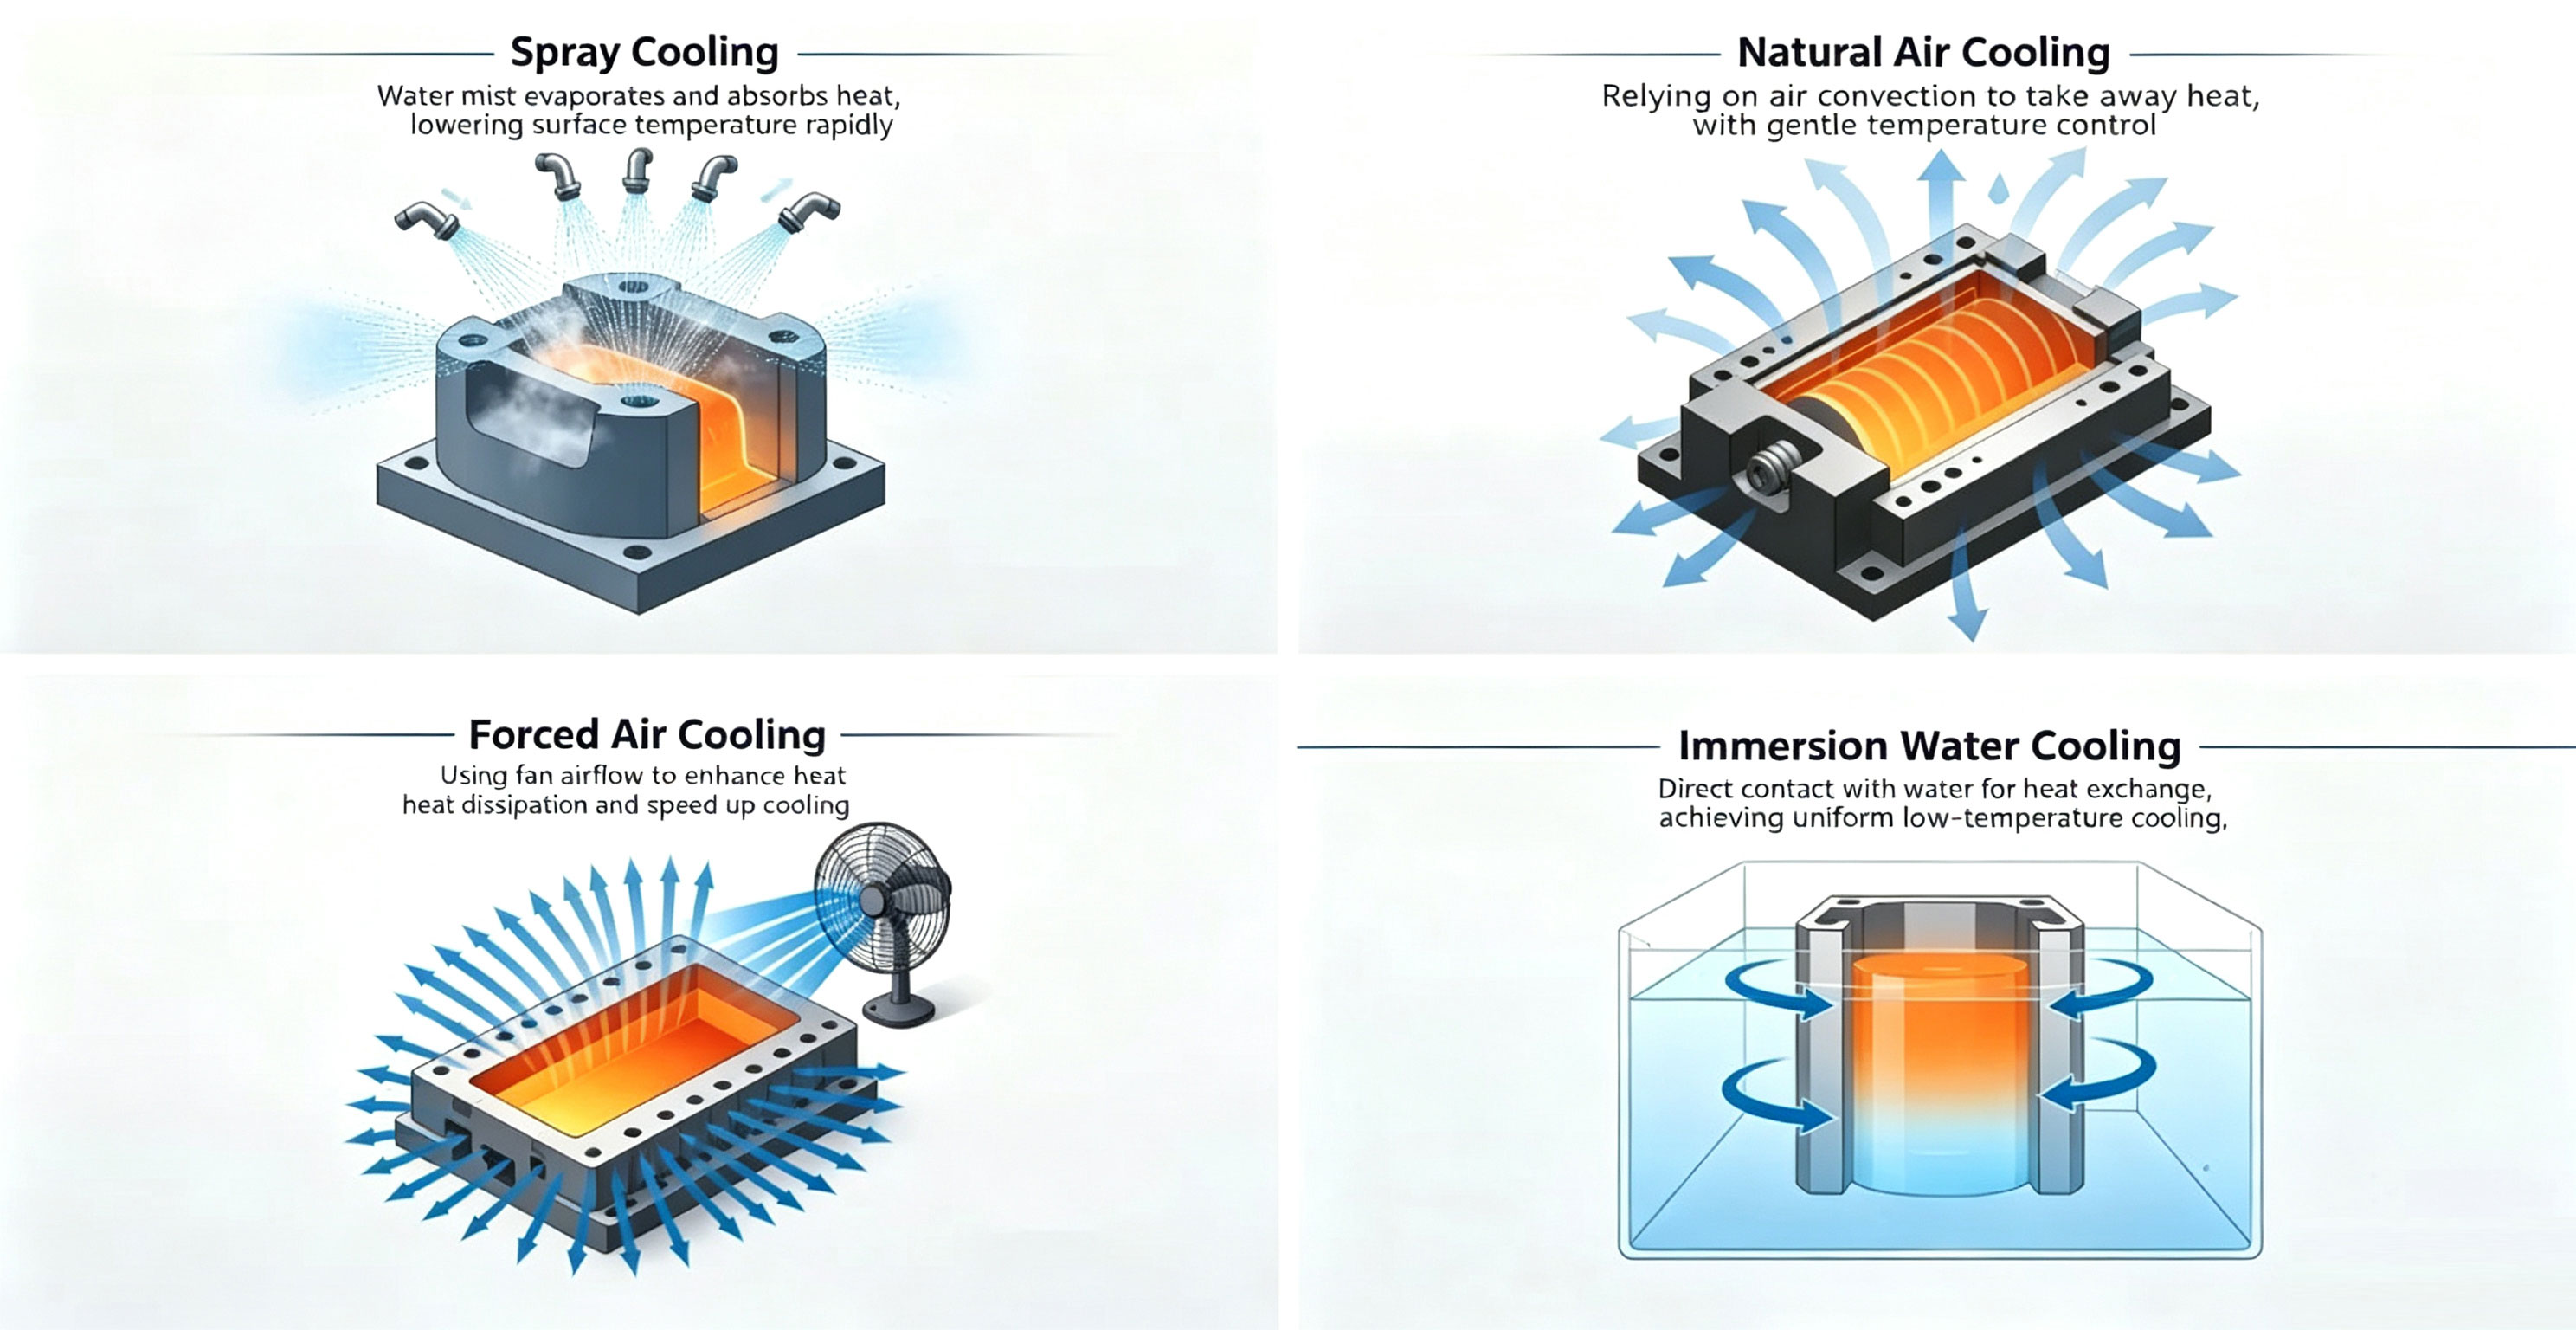
تستخدم صناعة القولبة الدورانية حالياً أربع طرق شائعة للتبريد — التبريد الهوائي الطبيعي، والتبريد الهوائي القسري، والتبريد بالرش، والتبريد بالغمر المائي. لكل طريقة اختلافات كبيرة في كفاءة التبريد، وجودة المنتج الناتج، والتطبيقات المناسبة. يعتمد الاختيار المناسب على احتياجات الإنتاج المحددة:
1. التبريد الهوائي الطبيعي
لا يحتاج إلى معدات — يُترك القالب ليبرد تلقائياً. الميزة الرئيسية هي توزيع الحرارة بشكل متجانس على القالب بأكمله، وإجهاد حراري أدنى، وخطر انبعاج شبه معدوم، مما يوفر أفضل دقة أبعادية ممكنة. العيب الرئيسي هو دورة التبريد الطويلة وإنتاجية منخفضة. تصلح هذه الطريقة بشكل أفضل للمنتجات عالية الدقة، رقيقة الجدران، وكميات صغيرة مخصصة.
2. التبريد الهوائي القسري
الطريقة الأكثر استخداماً في الصناعة، باستخدام مراوح لنفخ الهواء للتبريد المعجّل — أكثر كفاءة بكثير من التبريد الطبيعي. التحدي العملي الرئيسي يكمن في تجانس توزيع الهواء: نفخ الهواء من اتجاه واحد يمكن أن يسبب فرقاً في الحرارة بين جانبي القالب (جهة الرياح والجهة المقابلة) يصل إلى 20-30℃، مما يسبب مباشرة انبعاج المنتج. التحسين الموصى به هو وضع المراوح من زوايا متعددة، أو تقليل سرعة دوران القالب خلال مرحلة التبريد الأولية، لضمان تعرض متجانس للهواء على جميع أسطح المنتج.
3. التبريد بالرش
يتم رش رذاذ مائي على القالب، باستخدام التبخر لحمل الحرارة بسرعة — أكثر كفاءة من التبريد الهوائي القسري. العيب الرئيسي هو ميله لتكوين بقع باردة موضعية: الترسيب غير المتكافئ للرذاذ المائي يمكن أن يسبب فروقات حرارية موضعية في القالب تصل إلى 20-30℃، مما يخلق نقاط ضعف هيكلية في المنتج. أفضل ممارسة صناعية هي استخدام نمط رش نابض — تبريد متقطع لتجنب الانخفاض المفاجئ في الحرارة وتقليل التباين الحراري الكلي.
4. التبريد بالغمر المائي
يُغمَر القالب بالكامل في الماء للتبريد — أسرع الطرق الأربع. إلا أن تطبيقاته محدودة جداً. فمن ناحية، فرق الحرارة الشديد يسبب انكماشاً غير متزامن للسطحين الداخلي والخارجي للمنتج، محبساً كميات كبيرة من الإجهاد المتبقي داخل المادة. ومن ناحية أخرى، يمكن أن يصل رذاذ الماء إلى آلية الدوران، مما يسرّع التآكل. تصلح هذه الطريقة فقط لقطع قياسية رقيقة الجدران ذات أحجام إنتاج ضخمة جداً، ولا يُنصح بها لغالبية منتجات القولبة الدورانية.
ثالثاً: التبريد التدريجي ثلاثي المراحل: النهج المعياري للتحكم الدقيق في الحرارة
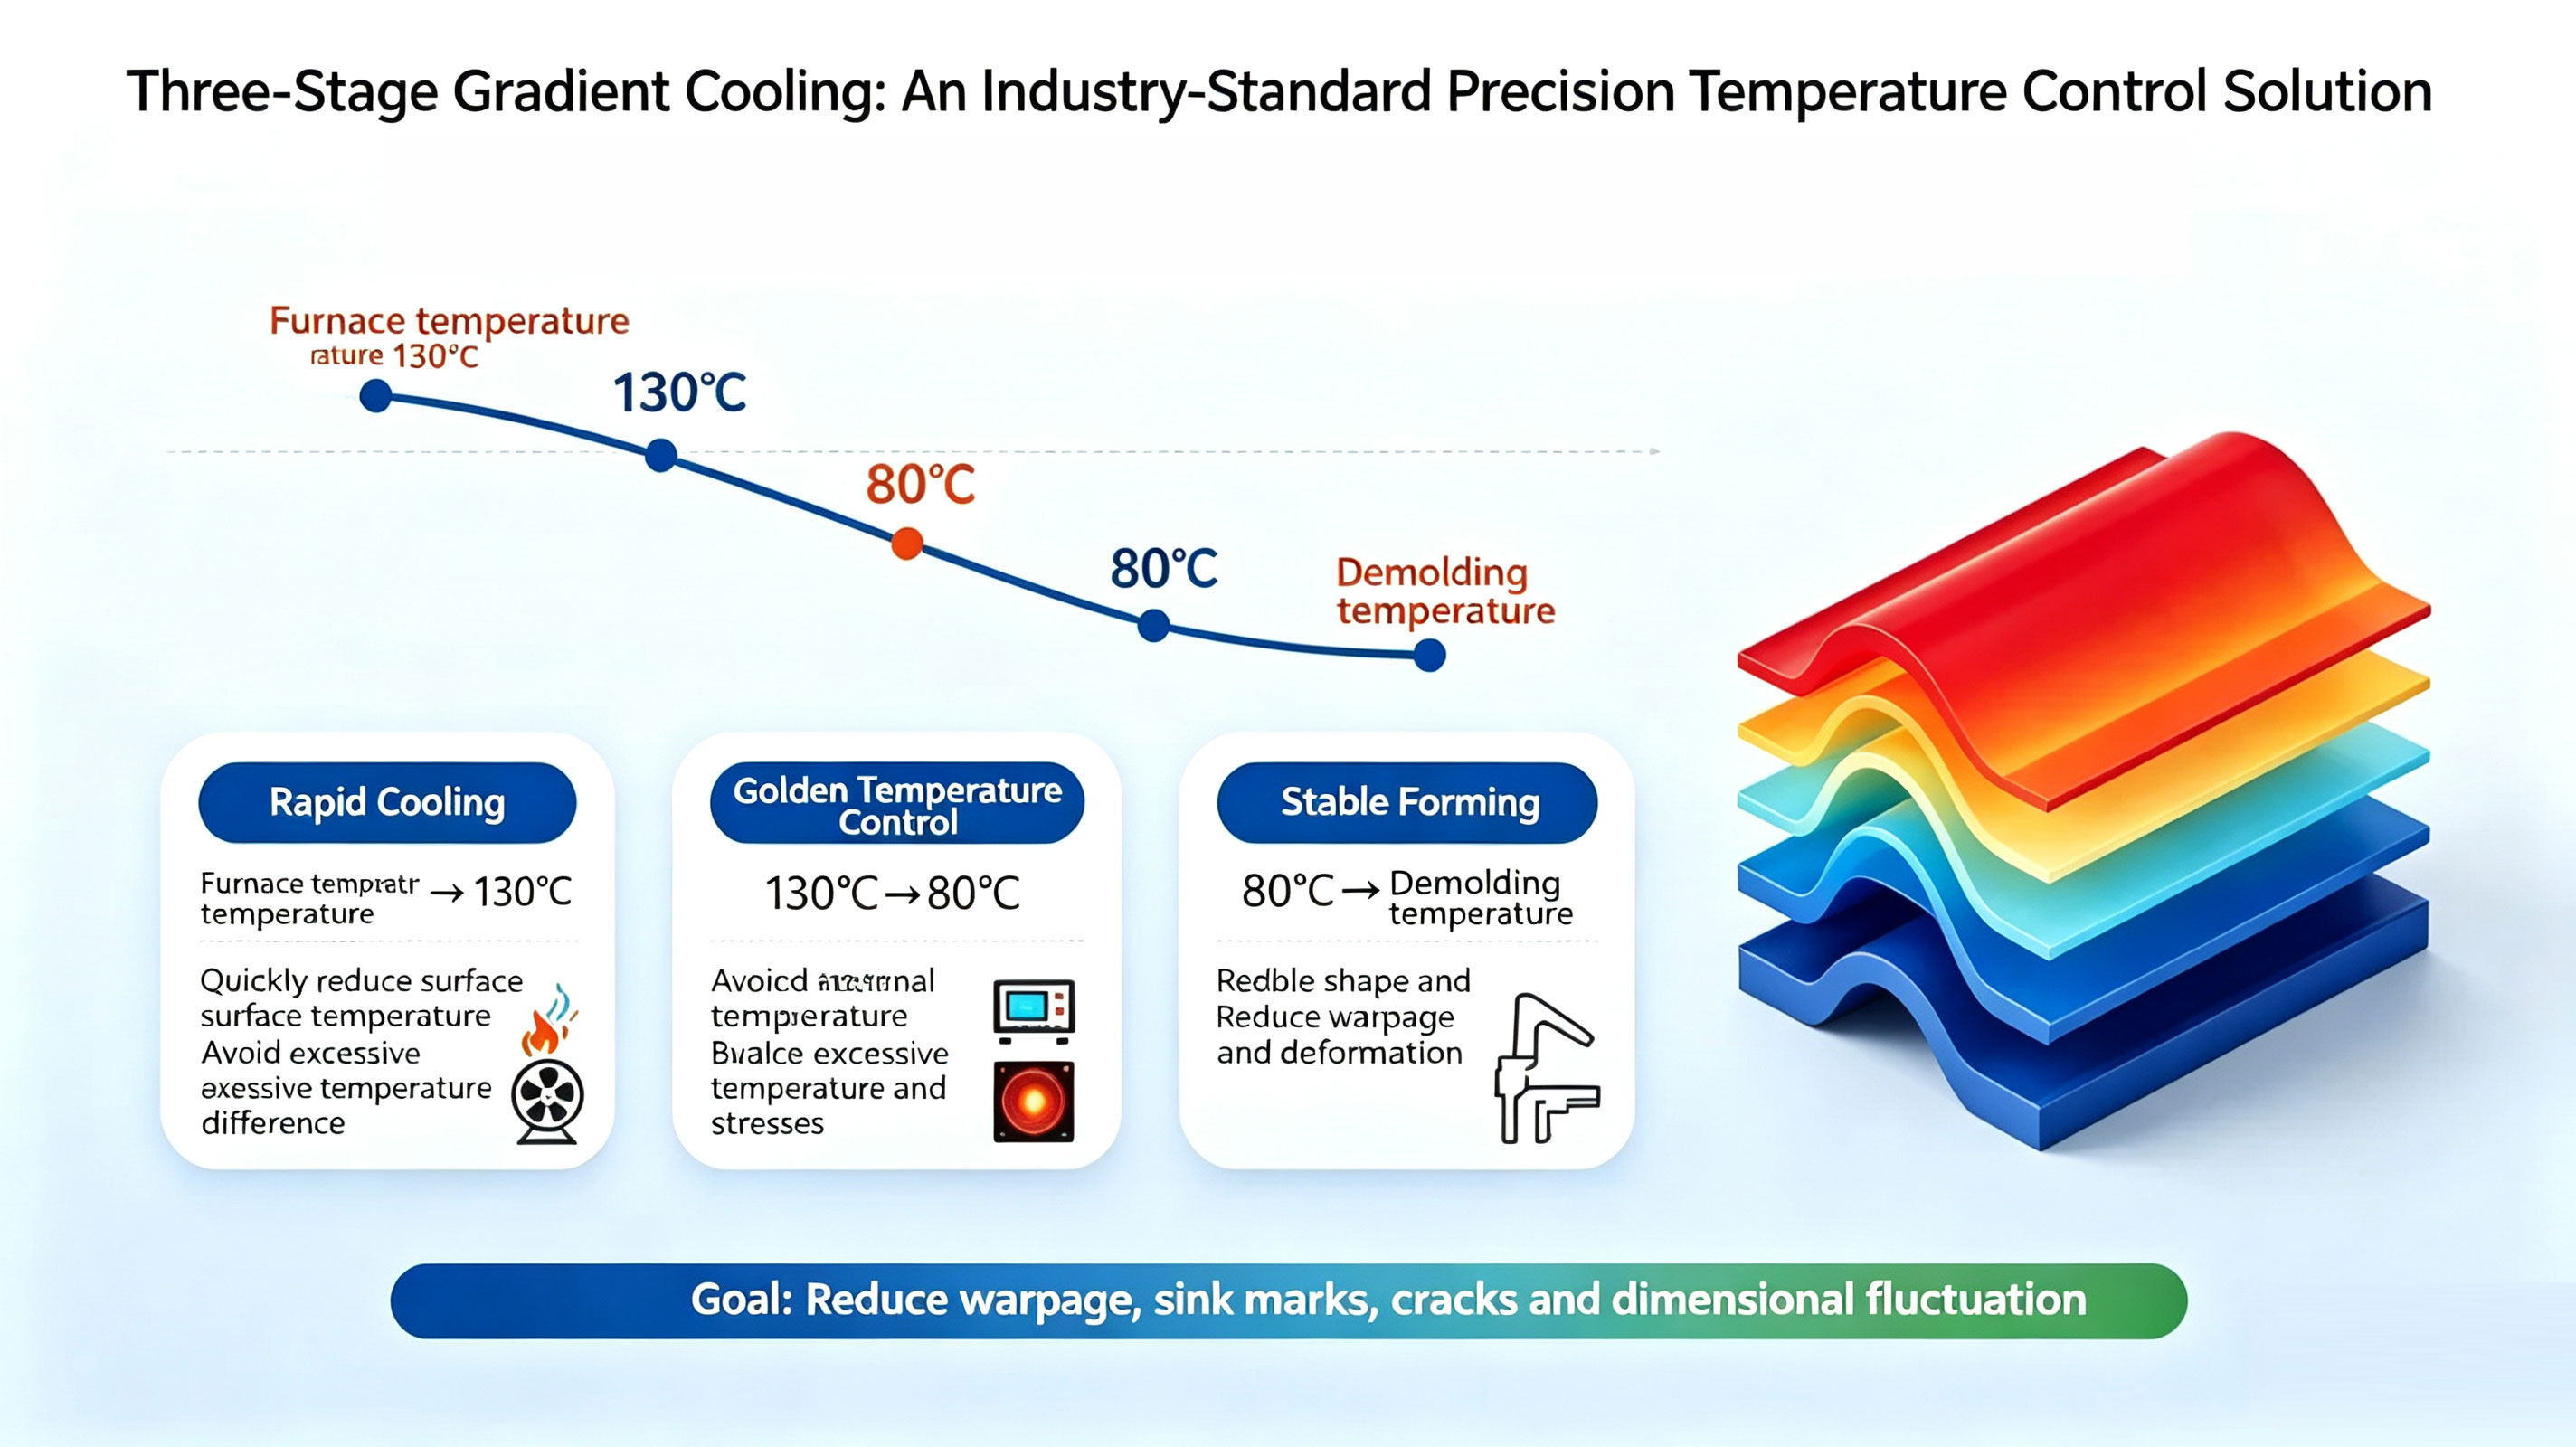
النهج التقليدي الخام المتمثل في «التبريد الموحد طوال المدة» معرض بشدة للتسبب في إجهاد غير متساوٍ وانبعاج ومتانة غير كافية. الحل المعياري الناضج في الصناعة هو عملية التبريد التدريجي ثلاثية المراحل، مع تحكم دقيق في مناطق الحرارة يوازن بين كفاءة الإنتاج وجودة المنتج:
المرحلة الأولى: منطقة التبريد السريع (درجة حرارة الفرن → 130℃)
في هذا النطاق الحراري، يكون للمصهور البلاستيكي لزوجة منخفضة ومطيلية عالية، لذا فإن التبريد السريع لن يولد إجهاداً داخلياً متبقياً. يمكن استخدام تبريد هوائي قسري عالي الحجم أو رش منخفض التدفق لتقصير دورة الإنتاج بشكل فعال وزيادة الإنتاجية.
المرحلة الثانية: منطقة التحكم الدقيق الذهبية (130℃ → 80℃؛ بولي إيثيلين يتبلور بأقصى نشاط في نطاق 110-120℃)
هذا هو النطاق الحراري الأكثر أهمية في عملية تبريد القولبة الدورانية، والمرحلة التي يكون فيها تبلور البوليمر في أقصى نشاطه. معدل التبريد هنا يحدد مباشرة البنية البلورية للمنتج وصلابته ومتانته واستقراره الأبعادي. إذا كان التبريد سريعاً جداً، لا تستطيع السلاسل الجزيئية الاصطفاف بشكل كامل، مما ينتج تبلوراً غير مكتمل وصلابة غير كافية. وإذا ظل التبريد بطيئاً جداً، تميل الكرات المجهرية الكبيرة للتكوّن، مما يقلل من مقاومة الصدمات. عملياً، يجب الانتقال إلى وضع تبريد لطيف — تقليل تدفق الهواء، وإيقاف الرش المكثف، وتثبيت معدل التبريد لضمان تبلور منتظم ومنظم.
المرحلة الثالثة: منطقة التبريد للتشكيل المستقر (80℃ → درجة حرارة فك القالب)
أقل من 80℃، يكون البلاستيك قد أتم أساساً التصلب والتبلور، ولا تحدث تغيرات جوهرية في الخصائص. الهدف الأساسي من هذه المرحلة هو التبريد بثبات إلى درجة حرارة أمان لفك القالب (أقل من 70℃). يمكن استخدام التبريد الطبيعي أو التبريد الهوائي بطيء السرعة. يجب تجنب فك القالب في درجة حرارة عالية تماماً لمنع إطلاق الإجهاد وتشوه المنتج والانحراف الأبعادي.
الطريقة العملية لقياس الحرارة
تداخل دوران القالب مع قراءات أجهزة الاستشعار داخل التجويف، وقياسات درجة حرارة الجدار الخارجي تعاني من تأخر حراري. الطريقة الميدانية المعيارية في الصناعة هي تركيب أزواج حرارية بشكل متماثل على الجدار الخارجي للقالب، ومعايرة مسبقة لبيانات فرق الحرارة بين الداخل والخارج، واستنتاج درجة حرارة التجويف بدقة من قراءات الجدار الخارجي — مما يتيح تحكماً دقيقاً في معدل التبريد لكل مرحلة.
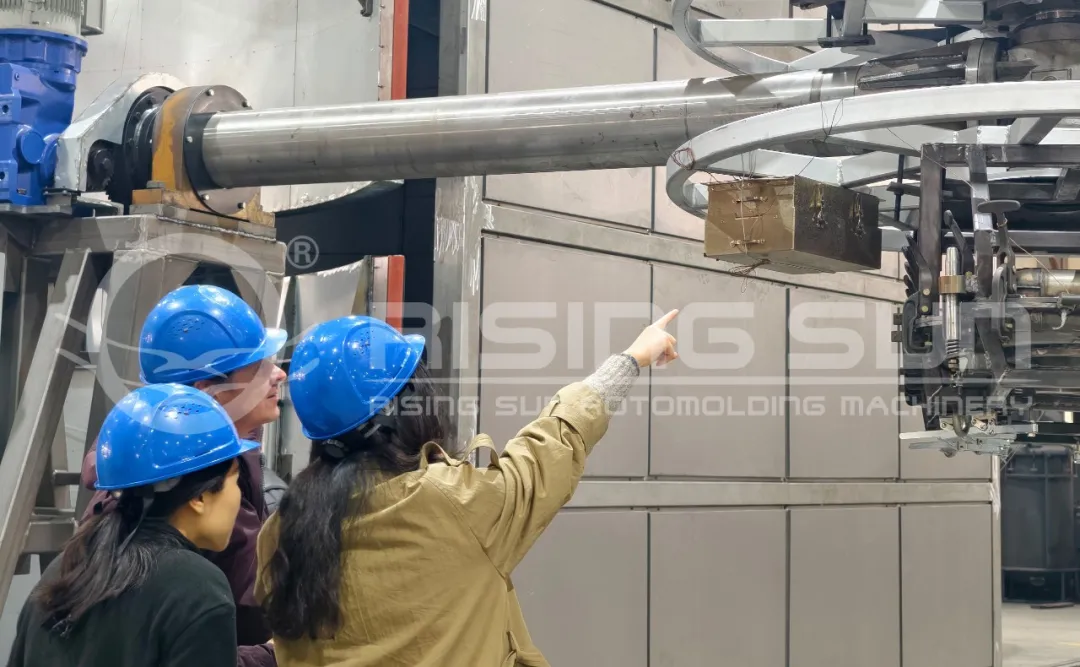
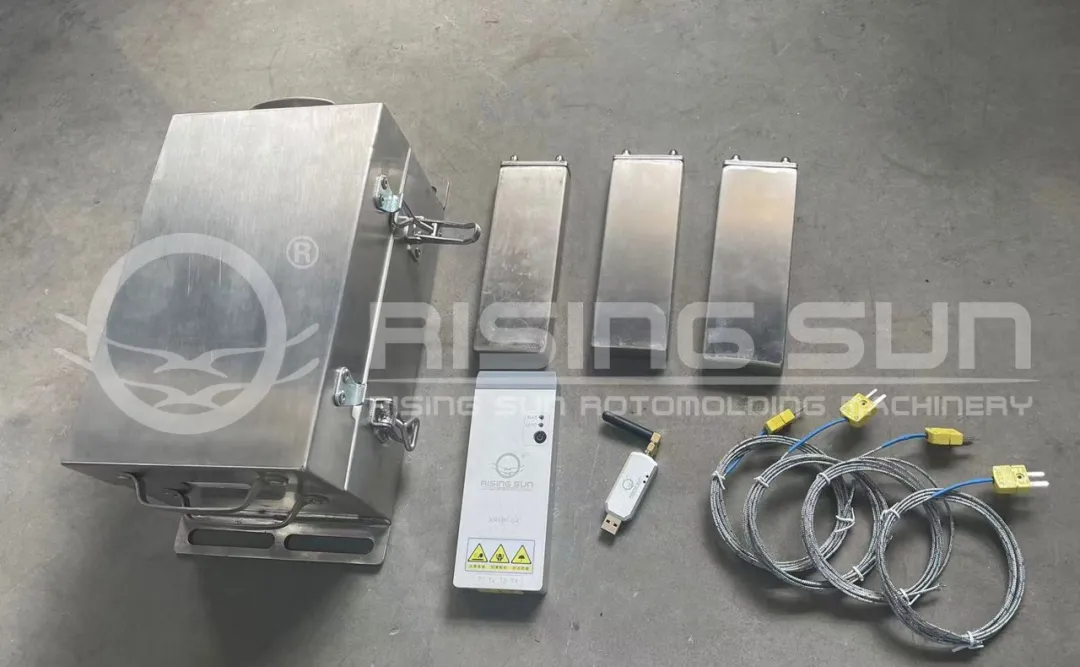
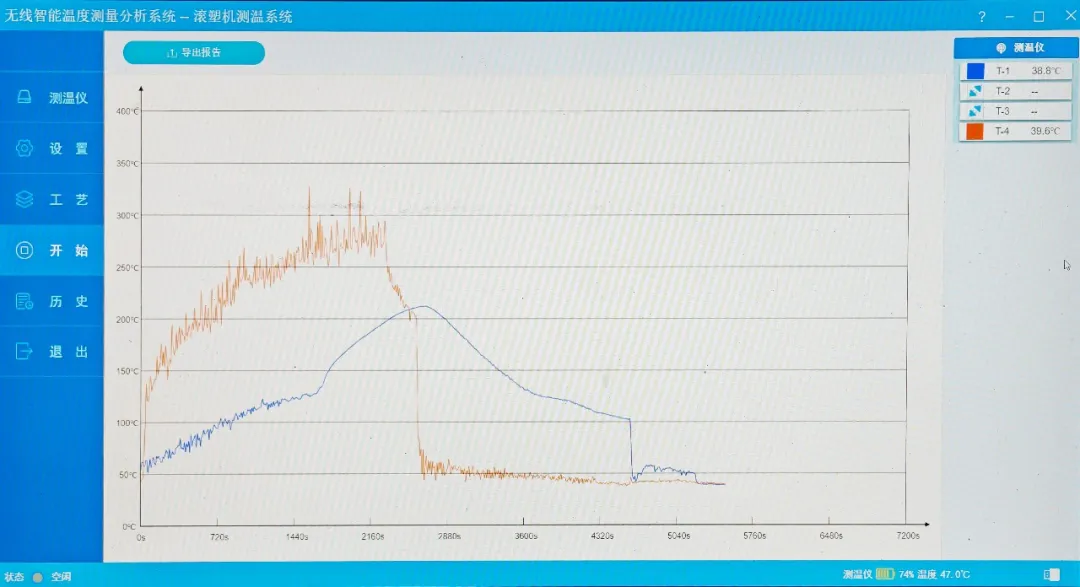
تتجاوز Rising Sun Rotomolding Machinery قيود القياس التقليدية مع تقنية مراقبة حرارة دقيقة داخل القالب مطوّرة ذاتياً. هذا النظام يجمع مباشرة درجات حرارة التشكيل الأساسية في الوقت الفعلي من داخل تجويف القالب — دون الحاجة لتحويل فرق الحرارة، دون تأخر في البيانات — لالتقاط معدل التبريد بدقة عبر جميع مناطق الحرارة وعكس ملف الحرارة الكامل فعلياً طوال عملية تبريد المنتج.
رابعاً: تكامل العمليات: مواءمة التبريد مع المعاملات الكاملة للعملية
عملية التبريد ليست خطوة مستقلة. بل يجب دمجها بعمق مع تصميم القالب، وملفات التسخين، وبيئة الإنتاج، ومعايير فك القالب — تعديلها بشكل منهجي لتحقيق إنتاج مستقر بالجملة:
1. تكييف هيكل القالب (التخطيط المسبق): القوالب المعقدة ذات الجدران السميكة والأشكال غير المنتظمة والأضلاع التعزيزية تبدد الحرارة ببطء. في مرحلة تصميم المنتج وتطوير القالب، يجب التخطيط مسبقاً لمسارات التبريد مع هامش تبريد كافٍ محجوز، لتجنب العيوب الهيكلية الناتجة عن فروقات الحرارة أثناء الإنتاج بالجملة.
2. توازن دورة التسخين والتبريد: النسبة المثلى صناعياً بين وقت التسخين ووقت التبريد هي 1:1.2–1:1.5. التبريد الأبطأ يحسّن الاستقرار الأبعادي لكنه يقلل الإنتاجية؛ والتبريد الأسرع يعزز الكفاءة لكن على حساب المخاطرة بالمتانة والاستقرار. يجب إيجاد التوازن بناءً على دقة المنتج ومتطلبات أدائه.
3. التكييف مع الظروف البيئية: ارتفاع الحرارة والرطوبة في المناطق الجنوبية خلال الصيف يقلل من كفاءة تبادل الحرارة للتبريد بالرش. يجب تمديد وقت التبريد بشكل مناسب وضبط فترات الرش لتجنب التقلبات في الأداء الناتجة عن تبريد غير كافٍ.
4. الخط الأحمر لدرجة حرارة فك القالب: تطبيق صارم لمعيار فك القالب عند أقل من 70℃. كلما ارتفعت درجة حرارة الفك، كان إطلاق الإجهاد أكثر حدة، وخطر الانبعاج والانحراف الأبعادي يزيد بشكل كبير. يُمنع منعاً باتاً فك القالب القسري في درجة حرارة عالية.
الخاتمة: التحكم الدقيق في التبريد — الأساس الجوهري لإنتاج قولبة دورانية عالي الجودة
لطالما ساد في صناعة القولبة الدورانية مفهوم خاطئ يتمثل في المبالغة في التركيز على التسخين وإهمال التبريد. في الواقع، في حين أن التسخين يضمن تكوّن القطعة بشكل صحيح، فإن عملية التبريد المتحكم فيها بدقة هي التي تحدد فعلياً الدقة الأبعادية والأداء الميكانيكي والاستقرار الهيكلي — وهو العامل نفسه الذي يفرّق بين المنتجات المتميزة والمنتجات المتوسطة. إن الانتقال من التبريد التقريبي المعتمد على الخبرة إلى التحكم المعياري التدريجي في الحرارة أمر ضروري لتحسين الجودة وضمان الاتساق وتقليل الهدر في إنتاج القولبة الدورانية.
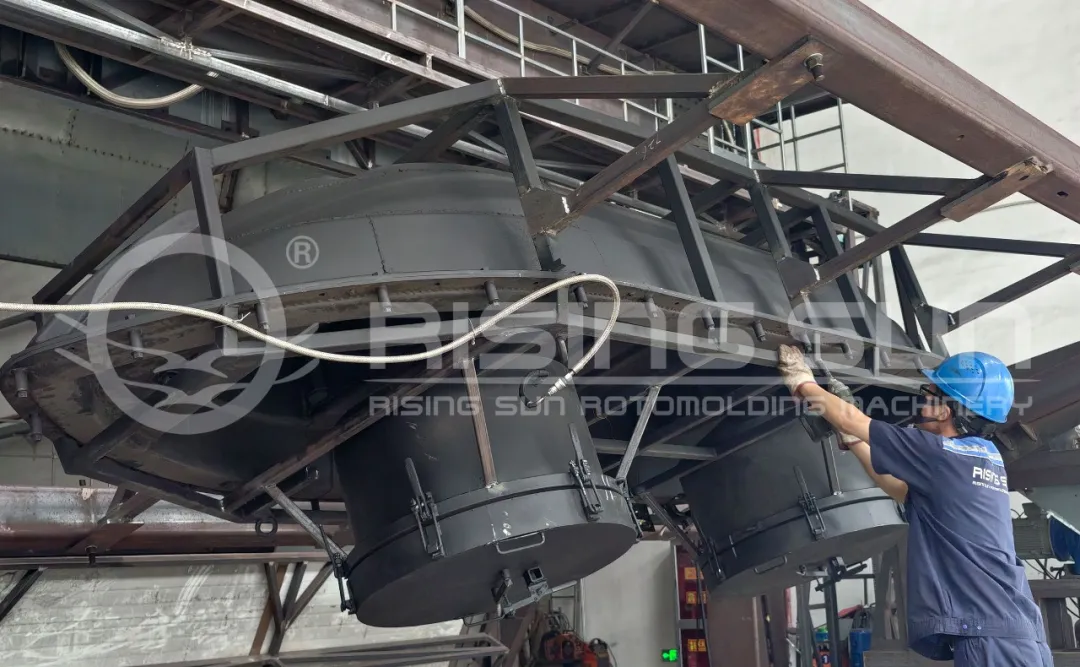
مع خبرة تزيد عن عشرين عاماً في القولبة الدورانية، تواصل Rising Sun Rotomolding Machinery انخراطها العميق في التكرار الميداني لعمليات الإنتاج بالجملة، لبناء نظام إدارة تبريد تدريجي معياري يتكيف مع فئات منتجات وظروف عمل متعددة. وباستخدام قدرات التحكم التدريجي في الحرارة والضبط الديناميكي للعملية، نقوم بتحسين معدل التبريد، وموازنة مجال الحرارة عبر القالب بالكامل، والوقاية الاستباقية من مشاكل الإنتاج بالجملة مثل الانبعاج وعدم تجانس المتانة والانحراف الأبعادي من مصدرها.
نقبل عقود تصحيح العمليات، وتطوير العينات، والتخصيص بالجملة لمنتجات القولبة الدورانية الكبيرة وغير المنتظمة وعالية الدقة، لمساعدة العملاء على تثبيت الجودة وتقليل خسائر الإنتاج.
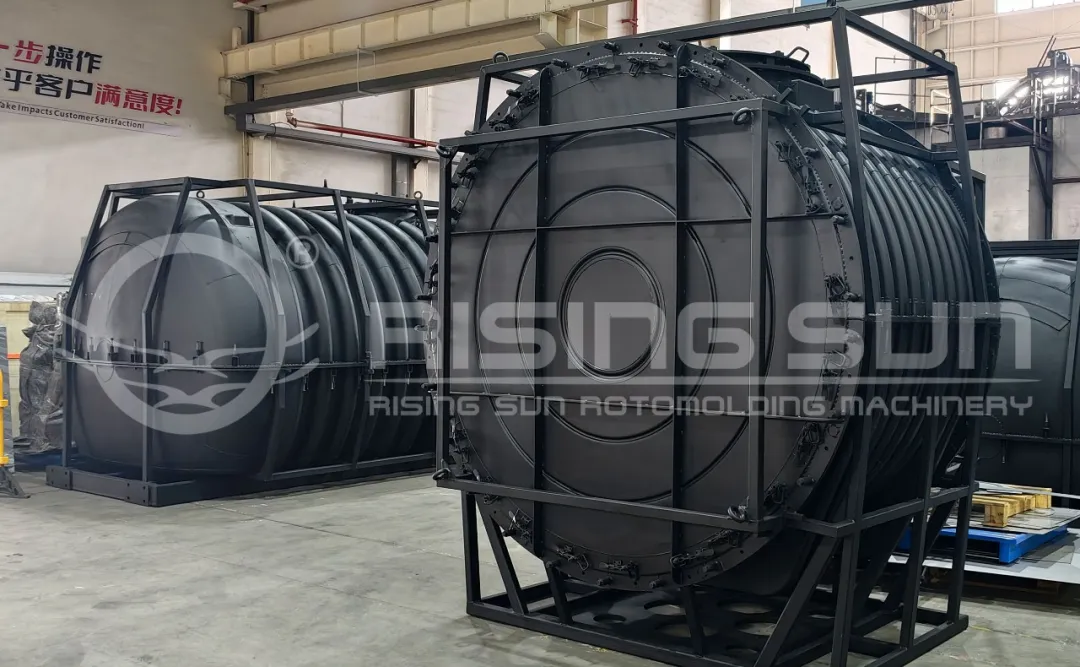
تواصل Rising Sun Rotomolding Machinery تحسين عمليات التصنيع الدقيق. نرحب بالتبادل والنقاش الصناعي. لا تترددوا في الاستفسار عن تخصيص العينات وزيارات المصنع.
———————————
البريد الإلكتروني: info@risingsunroto.com
الموقع الإلكتروني: www.risingsunroto.com
العنوان: No. 188 Xinghuo Avenue, Songmen Town, Wenling City, Taizhou, Zhejiang, China
 浙公网安备 33108102000897号